Твердосплавные фрезы позволяют обрабатывать сталь, чугун, нержавеющие сплавы и другие металлы на высоких скоростях, обеспечивая точность и стабильное качество поверхности. Однако даже качественный инструмент может внезапно сломаться во время работы на станке с ЧПУ. Иногда поломка происходит уже при первом заходе в заготовку, в других случаях фреза выдерживает несколько циклов, а затем разрушается без очевидной причины.
Проблема не всегда заключается в качестве самого инструмента. Чаще разрушение связано с сочетанием неправильно подобранных режимов резания, недостаточной жесткости системы, плохого отвода стружки или особенностей траектории обработки. Чтобы избежать повторных поломок и лишних расходов, важно определить, что именно вызывает разрушение режущих кромок или корпуса фрезы.
Основные причины поломки твердосплавных фрез
Твердый сплав обладает высокой твердостью, износостойкостью и способностью сохранять режущие свойства при нагреве. При этом он значительно менее пластичен, чем быстрорежущая сталь, поэтому хуже переносит ударные нагрузки, резкие изменения усилия и вибрации. Если нагрузка превышает допустимый предел, инструмент может не деформироваться постепенно, а разрушиться практически мгновенно.
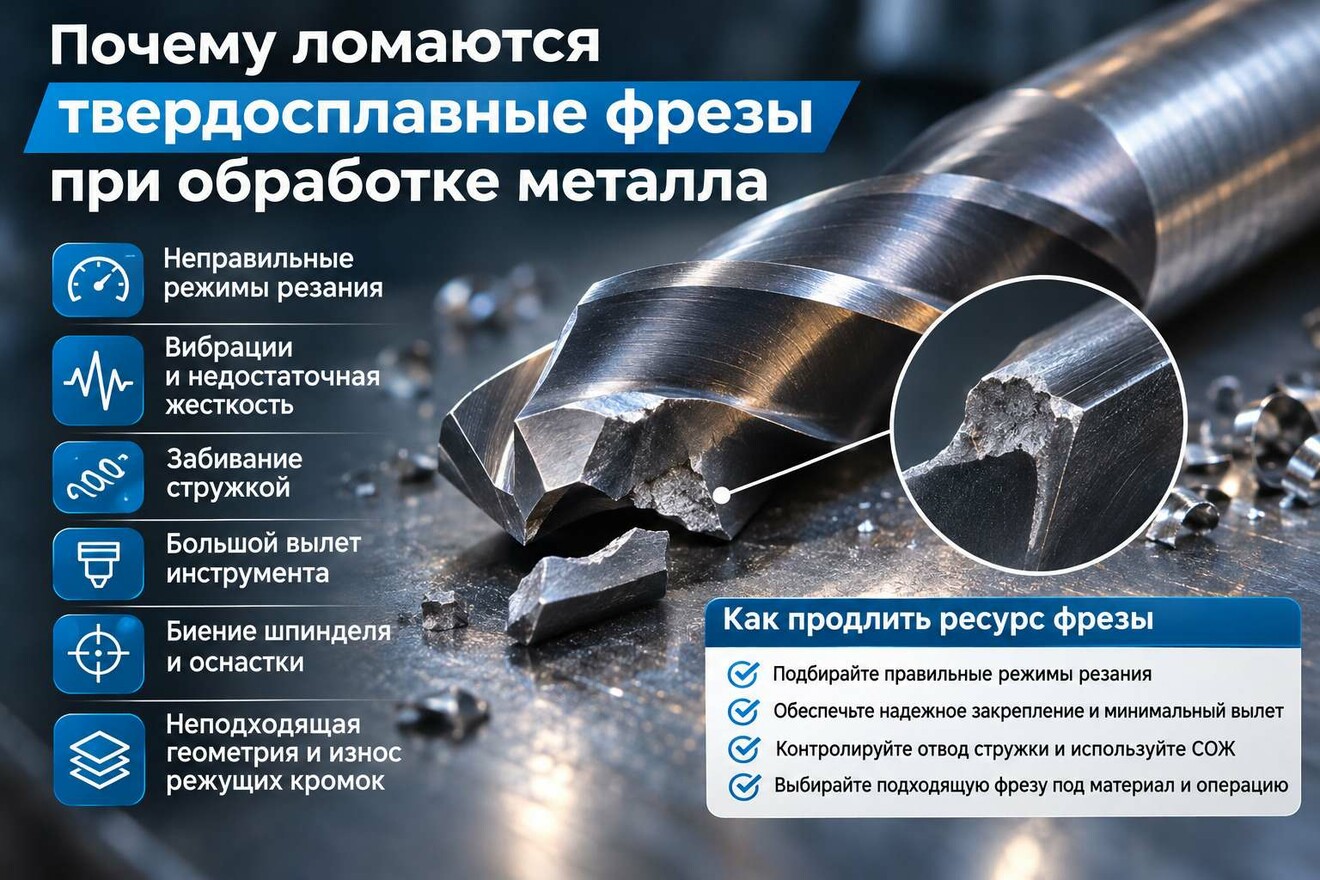
Наиболее распространенные причины поломок:
- слишком высокая подача на зуб или чрезмерная нагрузка на режущую кромку;
- неправильно выбранная глубина и ширина фрезерования;
- забивание канавок стружкой и повторное ее резание;
- вибрации станка, инструмента или заготовки;
- слишком большой вылет фрезы из оправки;
- биение шпинделя, цанги или инструментальной оснастки;
- неправильный вход в материал и резкие изменения направления движения;
- износ режущих кромок и несоответствие геометрии инструмента обрабатываемому материалу.
Неправильно подобранные режимы резания
Одна из наиболее частых причин разрушения фрезы заключается в превышении допустимой нагрузки. Если подача на зуб слишком высокая, режущая кромка снимает чрезмерный объем материала за один проход. В результате увеличивается сила резания, возникают ударные нагрузки и локальные напряжения, которые могут привести к сколам или полному разрушению инструмента.
Похожая ситуация возникает при чрезмерной глубине резания или ширине фрезерования. Особенно опасно сочетание большой осевой глубины с полной шириной обработки, когда фреза одновременно работает по всей окружности и испытывает значительное сопротивление материала.
При возникновении поломок не стоит автоматически снижать все параметры. Иногда проблема заключается не в высокой скорости вращения, а в слишком большой подаче на зуб, неподходящей стратегии обработки или недостаточной жесткости системы. Режимы необходимо корректировать с учетом диаметра инструмента, количества зубьев, марки твердого сплава, материала заготовки и возможностей станка.
Забивание фрезы стружкой
При фрезеровании стружка должна свободно выходить из зоны резания. Если канавки инструмента заполняются металлическими частицами, фреза начинает повторно резать уже образованную стружку. Это увеличивает нагрузку на режущие кромки, вызывает перегрев и может привести к заклиниванию инструмента в заготовке.
Особенно часто проблема возникает при обработке глубоких пазов, карманов и отверстий, где ограничено пространство для отвода стружки. Дополнительные сложности появляются при работе с вязкими материалами, например алюминиевыми сплавами и некоторыми марками нержавеющей стали.
Для предотвращения забивания необходимо правильно выбирать количество зубьев, геометрию канавок и режимы резания. Важную роль играет направление подачи охлаждающей жидкости или сжатого воздуха. При обработке глубоких полостей полезно применять стратегии, позволяющие контролировать объем снимаемого материала и обеспечивать стабильное удаление стружки.
Если проблема возникает при сверлении, аналогичные требования предъявляются к отводу стружки и подбору режущего инструмента. Для обработки отверстий используют специализированные твердосплавные сверла по металлу, конструкция которых рассчитана на определенные условия резания и глубину отверстия. Подробнее о выборе инструмента можно прочитать в материале как выбрать сверло по металлу.
Вибрации и недостаточная жесткость системы
Твердосплавная фреза плохо переносит длительную работу в условиях вибрации. Даже небольшие колебания могут привести к неравномерному распределению нагрузки между зубьями. В результате одна режущая кромка перегружается, на поверхности детали появляются характерные следы, а на инструменте образуются сколы.
Вибрации возникают по нескольким причинам. Заготовка может быть недостаточно жестко закреплена, инструментальный вылет слишком велик, оправка не обеспечивает необходимой жесткости, а шпиндель или станок имеют износ. Дополнительным фактором становится неправильно подобранная частота вращения, при которой возникает резонанс.
Если фреза ломается в процессе обработки, а на поверхности детали остаются регулярные волнистые следы, необходимо проверить жесткость всей технологической системы. Иногда достаточно уменьшить вылет инструмента, изменить ширину фрезерования или скорректировать обороты шпинделя, чтобы устранить вибрацию без существенного снижения производительности.
Слишком большой вылет инструмента
Чем дальше фреза выступает из инструментальной оправки, тем сильнее она подвержена изгибу. При увеличении вылета жесткость инструмента снижается, а возникающие при резании колебания становятся более выраженными. Особенно критично это при обработке глубоких полостей, узких пазов и деталей со сложной геометрией.
Если стандартная фреза имеет недостаточную рабочую длину, нельзя просто выбрать инструмент с максимально длинной режущей частью и оставить прежние режимы. Удлиненная конструкция требует более осторожного подхода к нагрузке, поскольку увеличивается вероятность прогиба и разрушения.
По возможности следует использовать минимальный необходимый вылет, подходящую оправку и инструмент с достаточной жесткостью корпуса. При обработке глубоких участков важно учитывать не только длину режущей части, но и диаметр хвостовика, форму переходной зоны и конструкцию фрезы.
Биение фрезы и проблемы с инструментальной оснасткой
Даже правильно подобранная фреза может быстро выйти из строя, если в системе крепления присутствует биение. При этом нагрузка распределяется между зубьями неравномерно. Один зуб снимает больше материала, чем остальные, перегревается и изнашивается значительно быстрее.
Причиной биения может быть загрязнение посадочных поверхностей, повреждение цанги, износ оправки или неисправность шпинделя. Иногда проблема появляется после нескольких установок инструмента, когда на хвостовике или в зоне контакта остаются мелкие частицы металла.
Перед запуском обработки необходимо проверить чистоту посадочных поверхностей, состояние цанги и надежность закрепления инструмента. При подозрении на биение желательно выполнить измерение индикатором непосредственно на установленной фрезе. Для высокоточной обработки контроль биения особенно важен, поскольку даже небольшие отклонения способны заметно сократить ресурс инструмента.
Неправильный вход фрезы в материал
Поломка часто происходит не во время основного фрезерования, а в момент входа инструмента в заготовку. Если фреза начинает обработку с резкого погружения под прямым углом, режущие кромки испытывают повышенную ударную нагрузку. Для твердосплавного инструмента такая ситуация особенно опасна.
При обработке пазов и карманов следует учитывать допустимый способ входа. В зависимости от конструкции фрезы и условий работы можно применять винтовое погружение, плавный заход по дуге или предварительное сверление. При этом важно, чтобы траектория не создавала резких скачков нагрузки.
Дополнительное внимание необходимо уделять переходам между участками обработки. Резкие изменения направления движения, внезапное увеличение угла контакта и повторный вход в материал могут стать причиной скола режущей кромки или разрушения корпуса.
Износ режущих кромок и неправильный выбор фрезы
Твердосплавная фреза не может работать бесконечно. По мере износа режущие кромки теряют остроту, увеличивается сила резания, возникает дополнительное трение и повышается температура в зоне обработки. Если продолжать работу с изношенным инструментом, нагрузка постепенно возрастает и может закончиться внезапной поломкой.
При этом важно учитывать, что износ не всегда выглядит как равномерное затупление. На режущих кромках могут появляться локальные сколы, выкрашивание, налипание материала или повреждения в определенной зоне. Каждый такой дефект влияет на характер резания и может привести к дальнейшему разрушению.
Отдельная проблема заключается в использовании фрезы, геометрия которой не соответствует обрабатываемому материалу. Например, инструмент для обработки стали может оказаться неподходящим для алюминия, а фреза с недостаточной прочностью режущей кромки не выдержит работу по закаленной заготовке.
При выборе инструмента следует учитывать твердость материала, требуемую чистоту поверхности, характер обработки и условия отвода стружки. Для различных операций применяются специализированные твердосплавные фрезы по металлу, отличающиеся конструкцией, количеством зубьев, углами заточки и покрытиями.
Как определить причину поломки по характеру повреждения
Внешний вид сломанного инструмента часто помогает понять, на каком этапе возникла проблема. Однако важно учитывать не только само место разрушения, но и условия, в которых работала фреза, состояние поверхности детали и характер стружки.
- Сколы на режущих кромках. Часто связаны с чрезмерной подачей, вибрациями, ударным входом или недостаточной прочностью режущей геометрии.
- Полное разрушение корпуса. Может указывать на перегрузку, заклинивание стружки, слишком большой вылет или недостаточную жесткость инструментальной системы.
- Поломка у хвостовика. Нередко возникает при значительном изгибе инструмента, неправильном закреплении или повышенной нагрузке на корпус.
- Повреждение только одного или нескольких зубьев. Возможно при биении, неравномерном распределении нагрузки или локальном контакте с твердыми включениями.
- Налипание металла на режущих кромках. Может свидетельствовать о неправильных режимах, недостаточном охлаждении или неподходящей геометрии инструмента.
- Регулярные следы вибрации на детали. Указывают на необходимость проверки жесткости станка, крепления заготовки и инструментальной оснастки.
Не стоит сразу списывать сломанную фрезу и менять ее на новую без анализа причин. Если условия обработки остаются прежними, следующая фреза может разрушиться точно так же. В производстве полезно фиксировать характер повреждения, время работы инструмента и параметры обработки, чтобы постепенно выявлять закономерности.
Как продлить срок службы твердосплавной фрезы
Для стабильной работы инструмента необходимо контролировать не только режимы резания, но и всю технологическую систему. Практика показывает, что устранение одной причины, например биения или забивания стружкой, может существенно повысить ресурс фрезы без изменения ее марки и стоимости.
- Подбирать скорость резания и подачу на зуб с учетом материала заготовки и характеристик инструмента.
- Не превышать рекомендованную осевую глубину и радиальную ширину фрезерования.
- Использовать минимально необходимый вылет инструмента.
- Проверять состояние цанг, оправок и шпинделя перед установкой фрезы.
- Обеспечивать эффективное удаление стружки из зоны резания.
- Избегать резких входов в материал и скачкообразного изменения нагрузки.
- Контролировать состояние режущих кромок и своевременно заменять изношенный инструмент.
- Подбирать геометрию и покрытие фрезы под конкретную операцию и материал.
Если требуется обработка отверстий с высокой точностью, необходимо также правильно выбирать инструмент для последующих операций. Например, после сверления размер и качество отверстия могут доводиться с помощью твердосплавных разверток. Они позволяют получить более точную геометрию и чистоту поверхности при условии правильно подготовленного отверстия и соблюдения режимов обработки.
Почему твердосплавные фрезы ломаются даже при правильных режимах
Иногда инструмент разрушается, хотя скорость, подача и глубина резания соответствуют рекомендациям производителя. В такой ситуации необходимо проверить фактические условия работы, поскольку расчетные параметры не всегда учитывают особенности конкретного станка и технологической системы.
Например, при обработке детали с нестабильным закреплением нагрузка может периодически возрастать. Если заготовка смещается или вибрирует, режущая кромка получает дополнительные ударные воздействия. Аналогичный эффект возникает при наличии твердых включений, неоднородности материала или локальных изменений его твердости.
Еще один фактор заключается в несовпадении реальных и расчетных параметров. Фактическое биение инструмента, износ шпинделя, особенности траектории и недостаточная подача охлаждающей жидкости могут существенно изменить условия резания. Поэтому при повторяющихся поломках необходимо анализировать всю технологическую цепочку, а не ограничиваться корректировкой скорости вращения.
Что делать, если твердосплавная фреза регулярно ломается
Если поломки повторяются на одной операции, рекомендуется последовательно проверить несколько ключевых параметров. Такой подход позволяет избежать хаотичного изменения режимов и быстрее найти причину разрушения.
- Проверить инструмент. Убедиться, что фреза подходит для обрабатываемого материала, а режущие кромки не имеют дефектов.
- Оценить режимы резания. Проверить скорость, подачу на зуб, осевую глубину и радиальную ширину обработки.
- Проверить закрепление. Убедиться в надежной фиксации заготовки, исправности цанги и отсутствии чрезмерного биения.
- Оценить траекторию. Проверить вход в материал, переходы между участками и стабильность нагрузки на инструмент.
- Организовать отвод стружки. Убедиться, что стружка не остается в зоне обработки и не попадает повторно под режущие кромки.
- Проанализировать характер разрушения. Определить, ломается ли инструмент при входе, в процессе резания или после постепенного износа.
При необходимости можно подобрать другой тип фрезы, изменить геометрию режущей части или использовать инструмент с более высокой прочностью. Для сложных операций также рассматривают специальные конструкции, рассчитанные на конкретный материал, глубину обработки и особенности оборудования.
Заключение
Поломка твердосплавной фрезы при обработке металла чаще всего является результатом сочетания нескольких факторов. Чрезмерная нагрузка, вибрации, плохой отвод стружки, биение и неправильный выбор инструмента способны значительно сократить срок его службы даже при использовании качественного твердого сплава.
Чтобы снизить расходы на инструмент и избежать остановок оборудования, важно не просто заменять сломанную фрезу, а выявлять причину разрушения. Правильно подобранная геометрия, стабильное закрепление заготовки, оптимальные режимы резания и контроль состояния оснастки позволяют добиться более предсказуемой работы инструмента и повысить эффективность металлообработки.